Español
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
¿Por qué fallan los sistemas de esterilización en la producción de bebidas y lácteos?
Resumen del artículo
Si alguna vez ha pasado por un momento doloroso en el que "todo parecía estar bien... hasta que no estuvo bien": deterioro inesperado, compresas hinchadas, sabores desagradables, una microprueba fallida o una Recuerda el susto: ya sabes la verdad: la esterilización no es un solo paso, es un sistema. Las fallas más comunes no son causadas por “calor insuficiente” en forma aislada. Provienen de una selección de proceso no coincidente, flujo inestable, retención incorrecta, desviación del sensor, CIP incompleto, soluciones alternativas del operador o brechas de embalaje/manipulación que reintroducen silenciosamente el riesgo.
Esta guía analiza los puntos débiles del mundo real detrásSistemas de esterilización, explica cómo se ve "bueno" en la validación y el funcionamiento diario, y le brinda listas de verificación prácticas para elegir (y ejecutar) una línea de esterilización que proteja la vida útil sin sacrificar el sabor, los nutrientes, el tiempo de actividad o la energía.
Tabla de contenido
- Describir
- Los puntos débiles que generan quejas sobre la esterilización
- Elegir el enfoque de esterilización correcto
- Factores de diseño del sistema que separan "pasa la auditoría" de "pasa la realidad"
- Validación y documentación para confianza y cumplimiento.
- Lista de verificación de operaciones para un desempeño diario estable
- Trabajar con un socio de equipos
- Preguntas frecuentes
Describir
- Definir el problema empresarial: riesgo de vida útil, desviación de la calidad, tiempo de inactividad y presión de auditoría.
- Mapear las fallas hasta sus causas fundamentales: proceso, equipo, medición, limpieza y manipulación.
- Haga coincidir el tipo de proceso con el producto + embalaje: UHT frente a pasteurización, continuo frente a lotes
- Diseño para control: retención, estabilidad del flujo, intercambio de calor e integración CIP
- Demuestre que funciona: validación, registro de datos y control de cambios
- Mantenlo funcionando: mantenimiento, hábitos del operador y guías de resolución de problemas
Los puntos débiles que generan quejas sobre la esterilización
La mayoría de los compradores no se despiertan con ganas de un esterilizador nuevo. Se despiertan ante los problemas. Si alguno de estos le suena familiar, su paso de esterilización probablemente esté funcionando. más “control de daños” que “control de procesos”.
- Vida útil inestable: lotes que pasan micropruebas pero se estropean temprano en la distribución
- Pérdidas de calidad: sabor cocido, cambios de color, cambios de viscosidad, degradación de nutrientes
- Cuellos de botella en el rendimiento: la esterilización se convierte en la unidad más lenta de la línea
- Altos costos de servicios públicos: La demanda de vapor y refrigeración aumenta, la recuperación de energía es débil
- Ansiedad de auditoría: registros incompletos, lógica de validación poco clara, POE de “conocimiento tribal”
- Falta del tiempo: suciedad, fugas en juntas, fallas en válvulas, CIP que en realidad no limpia
| Punto de dolor | Causa raíz probable | Solución práctica |
|---|---|---|
| Pasa las pruebas, falla en el mercado | Puntos fríos, flujo inestable, mal control de retención, recontaminación después del calor | Verifique el tiempo de retención en el peor de los casos, apriete la lógica de la válvula y revise el manejo posesterilizado |
| Sabor cocido/cambio de color | Sobreprocesamiento, calentamiento/enfriamiento lento, tiempo de residencia prolongado | Utilice un diseño de transferencia de calor más rápido, confirme los puntos de ajuste y optimice las etapas de recuperación de calor. |
| Incrustaciones frecuentes | Producto quemado, perfil de velocidad deficiente, cobertura CIP débil | Ajuste la velocidad del flujo, mejore el programa CIP, revise el estado de la superficie de la junta/placa/tubo |
| Brechas de auditoría | No hay una validación clara, faltan registros y las anulaciones manuales no están documentadas | Implementar registro de datos, registros de calibración, control de cambios y aprobaciones de capacitación. |
Si sólo recuerda una cosa: “Más calor” rara vez es la mejor respuesta. Un mejor control lo es.
Elegir el enfoque de esterilización correcto
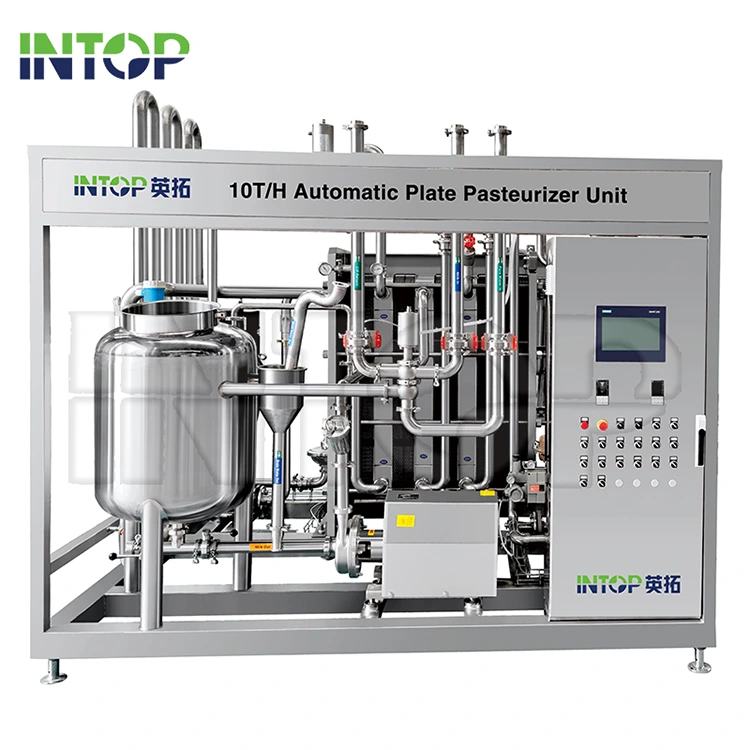
En el procesamiento de bebidas y lácteos, dos estrategias amplias cubren la mayoría de las necesidades comerciales: procesamiento a alta temperatura y en períodos breves para prolongar la vida útil, y pasteurización a baja temperatura para productos sensibles a la calidad con ventanas de distribución más cortas. La elección "correcta" depende de su producto matriz (proteína, azúcar, grasa, pulpa), viscosidad, tipo de paquete, vida útil objetivo y diseño higiénico posterior.
| Acercarse | Lo mejor para | Errores comunes | Que priorizar |
|---|---|---|---|
| Procesamiento rápido estilo UHT | Objetivos de vida útil más largos, perfiles de riesgo microbiológico sensibles | Sabor de procesamiento excesivo, tiempo de retención inestable con flujo variable | Calentamiento/enfriamiento rápido, retención validada, automatización y registro confiables |
| Pasteurización | Bebidas de primera calidad, vida útil de corta a media, productos envasados | Distribución de temperatura inconsistente, control débil del manejo de contenedores | Calentamiento uniforme, control constante del transportador/baño, estrictos procedimientos de saneamiento |
| Procesamiento de retorta por lotes | Ciertos alimentos envasados donde el control de lotes es aceptable | Tiempo de ciclo, errores de configuración de carga, lagunas en la documentación | Carga repetible, ciclos validados, sólida capacitación del operador |
Los formatos de los equipos a menudo se alinean con estas opciones: unidades tubulares continuas o de placa para procesamiento de líquidos, unidades de pulverización en túnel o de baño de agua para productos envasados y retortas para necesidades por lotes. El punto no es la placa de identificación; es la estrategia de control la que puedes defender.
Factores de diseño del sistema que separan "pasa la auditoría" de "pasa la realidad"
FuerteSistemas de esterilizaciónse basan en la repetibilidad. Estos son los factores de diseño e ingeniería que impactan más directamente seguridad microbiana, calidad del producto y tiempo de actividad.
Control del tiempo de retención y estabilidad del flujo.
- Confirme el tiempo de residencia en el peor de los casos con flujo mínimo y máximo.
- Utilice instrumentación que detecte la desviación temprana (no después de un producto fallido).
- Diseñe una lógica de derivación/desvío para que un producto “inseguro” no pueda continuar accidentalmente aguas abajo.
Eficiencia de transferencia de calor sin daños a la calidad.
- El calentamiento rápido y el enfriamiento rápido suelen ser el mejor amigo de la calidad.
- Las etapas de recuperación de energía reducen la demanda de vapor y estabilizan las temperaturas.
- Las bombas del tamaño adecuado y las superficies de intercambio de calor evitan los efectos de “cocción lenta”.
Integración CIP y diseño higiénico
Muchos fallos de esterilización comienzan como fallos de limpieza. Un sistema que es difícil de limpiar es un sistema que eventualmente te hará daño.
- Asegúrese de que la cobertura CIP llegue a las válvulas, los tramos muertos, las juntas y las superficies de transferencia de calor.
- Desarrolle una mentalidad CIP “a prueba”: flujo, tiempo, temperatura y concentración química mensurables.
- Planifique la realidad de su producto: las proteínas, los jarabes de azúcar, los jugos pulposos y las mezclas viscosas se ensucian de manera diferente.
Automatización, registro de datos y calibración.
- El registro de datos debe ser predeterminado, no opcional, especialmente para pasos críticos de tiempo/temperatura.
- Los intervalos de calibración deben coincidir con el riesgo: "calibramos el año pasado" no es una declaración de comodidad.
- Las interfaces del operador deberían reducir las soluciones alternativas, no fomentarlas.
Validación y documentación para confianza y cumplimiento.
En los equipos de procesamiento, la confianza se gana con la prueba. Ya sea que venda localmente o exporte globalmente, su equipo dormirá mejor si su paso de esterilización tiene una historia de validación clara.
Un paquete de validación práctico
- Definición de proceso: producto, embalaje, vida útil objetivo, límites críticos y estrategia de control.
- Comprobaciones de instalación y puesta en marcha.: tuberías, válvulas, sensores, dispositivos de seguridad, servicios públicos y alarmas.
- Calificación operativa: confirma que el sistema alcanza los puntos de ajuste de manera consistente en todos los rangos operativos esperados.
- Calificación de desempeño: las ejecuciones del peor de los casos que demuestran que se logran consistentemente resultados microbianos y de calidad.
- Verificación continua: calibración, revisión de tendencias y control de cambios cuando cambia el producto o el rendimiento.
Si su “validación” actual es un único resultado de prueba en una carpeta, está a una queja incómoda de un cliente de una semana muy larga.
Lista de verificación de operaciones para un desempeño diario estable
Un esterilizador que funciona perfectamente el día 1 puede degradarse silenciosamente el día 90. El objetivo es hacer que la estabilidad sea aburrida.
Controles diarios
- Revise las tendencias de tiempo/temperatura para detectar derivas y alarmas repetidas.
- Confirme que la lógica de desvío/anulación sea funcional y no se omita en la práctica.
- Verifique los sellos, las juntas y la respuesta de las válvulas para detectar señales tempranas de fugas.
Controles semanales
- Verifique la precisión del sensor con verificaciones de referencia cuando sea posible.
- Inspeccione los indicadores de contaminación: cambios de caída de presión, pérdida de rendimiento de transferencia de calor.
- Revise los resultados de CIP y ajuste los programas según patrones de residuos reales.
Activadores de control de cambios
- Nuevas fórmulas de productos (pH, azúcar, proteínas, pulpa) o nuevos proveedores.
- Aumentos de rendimiento o nuevos tamaños de paquetes que cambian el tiempo de residencia.
- Cualquier hábito “temporal” del operador que se convierte en rutina.
Las mejores plantas no dependen de actos heroicos. Se basan en rutinas.
Trabajar con un socio de equipos
Si estás abasteciendoSistemas de esterilización, su elección de proveedor es tan importante como la elección del equipo. Quieres un socio que te ayude haga coincidir los requisitos del producto con un proceso defendible y respalde la documentación, la puesta en servicio y la capacitación que hacen que los resultados sean repetibles.
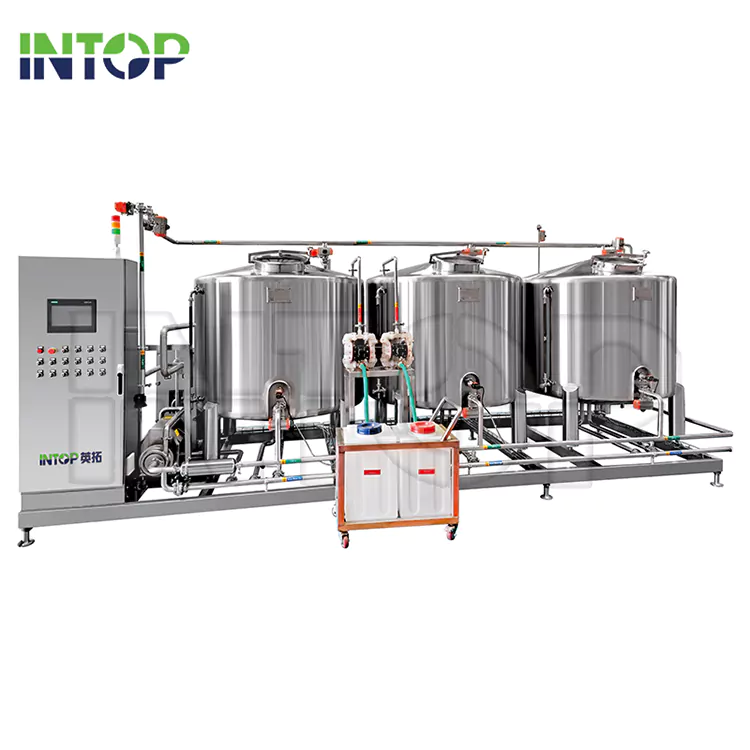
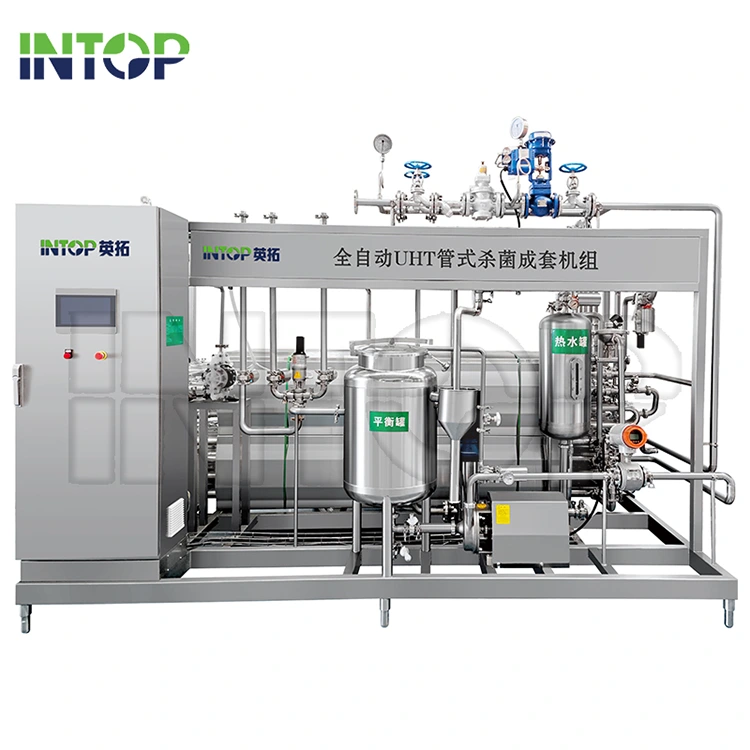
Hubei Intop Machinery Co., Ltd.posiciona su cartera de esterilización en torno a las necesidades comunes de procesamiento de bebidas y lácteos, que abarcan líquidos esterilizadores (como formatos tubulares y de placa), así como soluciones de productos envasados (como pulverización de túnel y pasteurización estilo baño de agua), además opciones de soporte como configuraciones de inclinación de botellas y procesamiento tipo retorta cuando corresponda.
Preguntas que vale la pena hacer antes de comprar
- ¿Para qué gama de productos (viscosidad, partículas, contenido de proteínas) está diseñado el sistema?
- ¿Cómo se verifica el tiempo de retención en todo el rango de flujo?
- ¿Qué se incluye en el soporte de puesta en marcha y la formación del operador?
- ¿Qué registros y registros están disponibles de forma predeterminada (alarmas, puntos de ajuste, tendencias, recordatorios de calibración)?
- ¿Cómo se integra el sistema con CIP, mezclado ascendente y llenado/envasado descendente?
Preguntas frecuentes
¿Qué causa el deterioro “aleatorio” incluso cuando el esterilizador alcanza el punto de ajuste?
Los culpables habituales son la inestabilidad del flujo (por lo que el tiempo de retención real varía), la deriva del sensor, el CIP (riesgo de biopelícula) incompleto y la recontaminación después del calor. tratamiento a través de válvulas, accesorios o manipulación aguas abajo. La solución es validar el tiempo de residencia en el peor de los casos, reforzar el diseño higiénico y hacer rutina de verificación.
¿Cómo reduzco el sabor cocido sin dejar de ser seguro?
Priorice una transferencia de calor y un enfriamiento más rápidos y luego vuelva a comparar sus puntos de ajuste con el comportamiento real del producto. Muchos problemas de calidad provienen de tiempo de residencia innecesario, no del paso de eliminación del objetivo en sí.
¿Cuándo debo considerar un pasteurizador de productos envasados en lugar de un esterilizador de líquidos?
Si su producto ya está en contenedores durante el procesamiento térmico (o debe procesarse de esa manera debido a la formulación o al diseño de la línea), entonces haga un túnel La pasteurización por aspersión o por baño de agua puede ser mejor. El requisito clave es un calentamiento uniforme en todos los contenedores, no solo la "temperatura promedio".
¿Qué documentación debo esperar de una línea de esterilización moderna?
Como mínimo: registros de puesta en servicio, SOP, descripción de la lógica de control crítico, alarmas y capacidad de registro de tendencias, guía de calibración y una guía clara. enfoque de validación que puede ampliar durante los cambios de producto.
¿Cuál es la forma más rápida de preseleccionar sistemas de esterilización para mi línea?
Enumere sus productos (viscosidad, partículas, pH), formato de empaque, vida útil objetivo y rendimiento requerido; luego verifique qué tipo de proceso puede entregue el resultado con el menor daño de calidad y la mayor controlabilidad. Si un proveedor no puede explicar claramente el control y la verificación, siga comprando.
Comida final para llevar
El mejorSistemas de esterilizaciónno se limite a “calentar el producto”. Protegen su marca al hacer que los resultados sean predecibles: microseguridad, calidad sensorial, y eficiencia de la línea: día tras día, operador tras operador, lote tras lote.
Si está planeando una nueva línea o solucionando problemas con una existente, comparta su tipo de producto, paquete y objetivos de rendimiento, luegocontáctanosa Analice una configuración de esterilización que se ajuste a su proceso y a las expectativas de su mercado.
Noticias relacionadas
- Los avances en la tecnología del esterilizador tubular UHT respaldan el crecimiento del procesamiento aséptico de bebidas
- ¿Qué hace que una línea de producción de jugo de fresa sea eficiente, segura y esté lista para su escala comercial?
- Línea de producción de agua embotellada: 10 factores antes de invertir
- Cómo construir una línea de producción de jugo que maneje múltiples tipos de frutas
- Qué se necesita para escalar una línea de producción de bebidas energéticas para la demanda global
- ¿Cómo funciona un sistema de tratamiento de agua en una línea de producción de bebidas?
Déjame un mensaje