Español
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
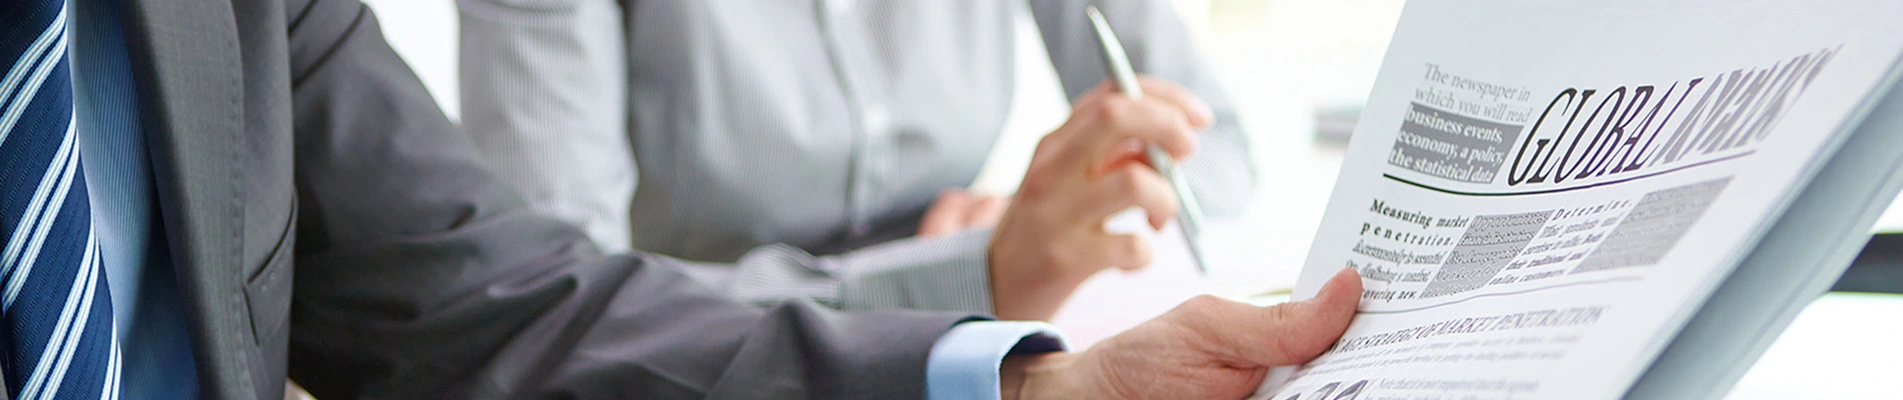
¿Cómo logra una línea de producción láctea integrada lograr una consistencia rentable para la leche, el yogur y las bebidas lácteas?
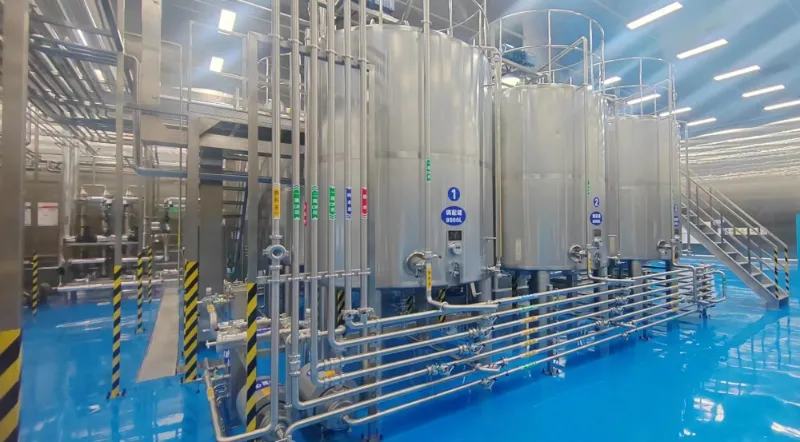
Después de recorrer los desagües, hablar con el turno de noche y realizar algunas pruebas contundentes, se destacó una verdad: los patines flojos nunca controlarían el caos diario. Fue entonces cuandoEn la cima vino con ingenieros que hablaron sobre tiempo de actividad, saneamiento y confianza del operador. Juntos trazamos un mapa modernoLínea de producción de lácteosque procesa leche, yogur y bebidas en una sola columna vertebral. Al alinear la recepción, la estandarización, el tratamiento térmico y el llenado, y vincular la limpieza con los datos,procesamiento integrado de lácteosdejó de combatir incendios y comenzó a ofrecer una calidad predecible. Estandarizamos válvulas, tampones del tamaño adecuado e instrumentamos elsistema de limpieza cip—pequeños movimientos que hicieron que nuestraequipo de procesamiento de lecheTrabaje de forma más inteligente y establezca un sistema fiable.sistema de producción de yogursin reinventar la planta.
Contenido
- ¿Qué ganancias reales vemos cuando nos integramos en lugar de comprar islas?
- ¿Qué puntos débiles bloquean el rendimiento diario antes de la integración?
- ¿Qué flujo de proceso funciona en la leche, el yogur y las bebidas lácteas sin reinventarlo?
- ¿Cómo debo dimensionar la capacidad y los servicios públicos sin pagar de más?
- ¿Cómo podemos garantizar la seguridad alimentaria sin dejar de avanzar rápido?
- ¿Qué opciones de automatización mueven el margen, no sólo la pantalla?
- ¿Dónde se esconden las pérdidas y cómo recuperamos el rendimiento?
- ¿Cómo se ve una puesta en marcha sin problemas cuando el tiempo es escaso?
- ¿Preguntas frecuentes?
- Conclusión
¿Qué ganancias reales vemos cuando nos integramos en lugar de comprar islas?
Comencé con un turno de noche que merecía horas más tranquilas y productos que merecían recorridos más estables. Después de recorrer los desagües, hablar con los operadores y realizar pruebas preliminares, un patrón era obvio: comprar repuestos no solucionaría el caos sistémico. Ahí es cuandoEn la cimaentraron en mi proyecto de una manera refrescante y práctica: ingenieros que hablaban de tiempo de actividad, saneamiento y confianza del operador. Juntos trazamos un únicoLínea de producción de lácteosque transporta leche fresca, yogur cultivado y bebidas con valor agregado en una columna vertebral, con limpieza y datos diseñados desde el primer día. En lugar de coser patines, me incliné haciaprocesamiento integrado de lácteosentonces la calidad dejó de depender de la heroicidad y comenzó a depender del flujo repetible.
Para mantener la línea honesta, fijé tres hábitos: dimensionar los amortiguadores desde el llenado hacia atrás, estandarizar válvulas y sellos en los patines y mantener los circuitos de limpieza visibles para que la gente confíe en la historia de saneamiento. Esos hábitos, más un único historiador para el proceso y el control de calidad, crearon la primera semana predecible que habíamos visto en meses.
¿Qué puntos débiles bloquean el rendimiento diario antes de la integración?
- Patines deequipo de procesamiento de lecheque no hablan con el llenador ni con el laboratorio, lo que genera cuellos de botella silenciosos
- Deriva de dosificación de cultivo para productos agitados y fraguados que hace que el sabor y la viscosidad salgan de las especificaciones
- El tratamiento térmico no coincide cuando la leche ESL espera mientras las mezclas de bebidas hacen cola para el mismo intercambiador
- Saneamiento opaco que quema tiempo y químicos porque elsistema de limpieza cipcarece de instrumentación
- Preparación manual de almíbar o fruta que agrega aire, desestabiliza las emulsiones y confunde las declaraciones de vida útil
- Enfriadores de tamaño insuficiente que hacen que el momento de la incubación en verano sea una apuesta diaria
Cuando estas fricciones se agravan, los planificadores pierden la semana el martes. La solución es una visión de extremo a extremo en la que cada cambio ascendente muestre su efecto descendente en minutos, no en semanas: exactamente lo que ocurre.procesamiento integrado de lácteosestá construido para revelar.
¿Qué flujo de proceso funciona en la leche, el yogur y las bebidas lácteas sin reinventarlo?
Primero dibujo los flujos con un lápiz y luego pido a los proveedores que coticen siguiendo esa lógica. Un lomo limpio evita sorpresas costosas en el futuro. Esta columna vertebral me ha funcionado en leche blanca, yogur y bebidas:
| Módulo | Rol principal | Opciones típicas | Por qué es importante |
|---|---|---|---|
| Recepción de leche cruda | Pesar, tomar muestras y enfriar | Filtros en línea, refrigeradores de placas, recorrido de silos | Protege la calidad base para que el resto de la línea no compense |
| Normalización | Control de grasas y SNF | Caudalímetros másicos, mezcla en línea | Las especificaciones estrictas reducen el retrabajo y el desperdicio |
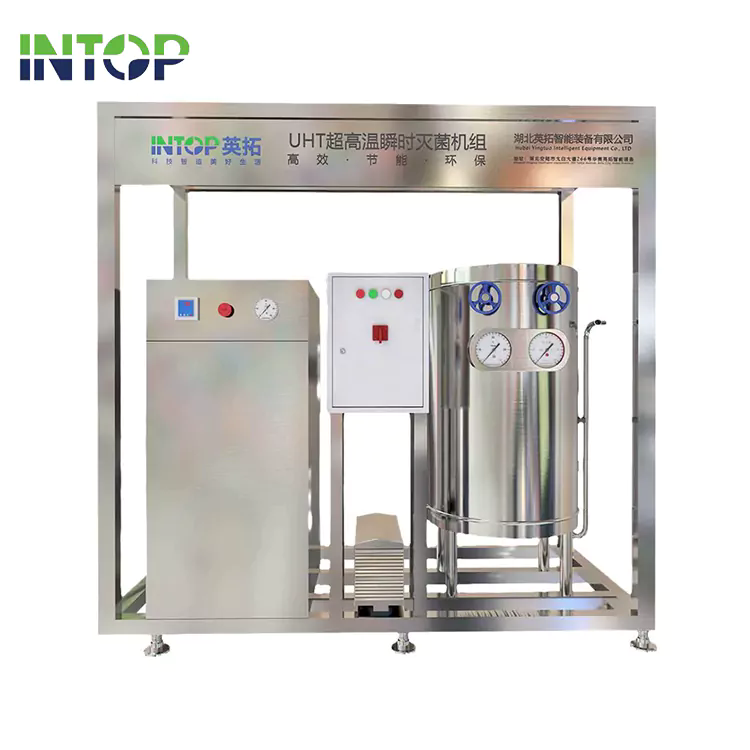
| Tratamiento térmico | Seguridad alimentaria y vida útil. | HTST, ESL,Esterilización UHT | Coincide con la promesa del producto con la distancia de envío |
| Homogeneización | Estabilidad y sensación en boca | Unidades de una o dos etapas | Controla el tamaño de los glóbulos de grasa en leche y bebidas. |
| Fermentación | Yogurt preparado o batido | Tanques encamisados, salas de incubación | La gestión de una cultura limpia es el corazón de cualquiersistema de producción de yogur |
| Mezcla | Tiempo de incubación estable | Mezcladores de alto cizallamiento, desaireación | Previene la separación enprocesamiento de bebidas lácteas |
| Relleno | Integridad del paquete | Llenadoras de vasos y botellas ESL o asépticas | Cierra el círculo entre el proceso y la vida útil |
| Limpieza | Garantía higiénica | Central o patinadasistema de limpieza cip | Saneamiento repetible sin conjeturas |
Para plantas flexibles, prefiero HTST para leche blanca y un ESL oEsterilización UHTLas aportaciones tempranas alinean los soportes de tuberías, los desagües, las rutas de acceso y los servicios públicos en torno a las necesidades reales de mantenimiento. Reduce las órdenes de cambio y las comisiones más rápido porque los planos ya coinciden con la habitación que tiene.
¿Cómo debo dimensionar la capacidad y los servicios públicos sin pagar de más?
Empiezo por el relleno porque con los bolsillos vacíos son los minutos más costosos en el sitio. Luego dimensiono los buffers y las unidades ascendentes para proteger ese latido. Este es el marco práctico que utilizo al elegir tamaños de equipos y cargas de servicios públicos para una instalación moderna.Línea de producción de lácteos.
- Bloquee la velocidad de llenado y el tiempo de cambio de formato antes de cotizar pasteurizadores u homogeneizadores
- Calcule la combinación diaria real de SKU e incluya ventanas honestas de limpieza in situ
- Modelo de agua de refrigeración y glicol en condiciones de verano, no en condiciones de catálogo.
- Presupuesto de aire y nitrógeno para procesos con margen para futuros tapones y cierres
| Decisión | Regla de oro | Impacto en los gastos operativos | Notas |
|---|---|---|---|
| Longitud del tubo de sujeción | Iguale el tiempo de espera legal en el flujo objetivo con una protección de ~10 % | Energía y calidad del producto. | Se aplica a HTST, ESL yEsterilización UHTvariantes |
| Tanques de compensación | Cubra un cambio largo más una parada corta | Menos hambre de relleno | Colocar después del homogeneizador para la leche y antes de la mezcla de frutas para el yogur. |
| Tanques CIP | Dos tanques de productos químicos más uno de agua del tamaño adecuado para el circuito más largo | Gasto químico y tiempo de inactividad | Centralsistema de limpieza cipmejora la utilización en todos los patines |
| Capacidad de enfriamiento | Permitir reducción estacional y reducción adicional para yogur | Tiempo de incubación estable | Crítico para productos preparados y bebidas ricas en proteínas. |
Al comparar cotizaciones, etiqueto las líneas de pedido según la intención para que el equipo se mantenga alineado:procesamiento integrado de lácteos, equipo de procesamiento de leche, sistema de producción de yogur, procesamiento de bebidas lácteas, ysistema de limpieza cip.
¿Cómo podemos garantizar la seguridad alimentaria sin dejar de avanzar rápido?
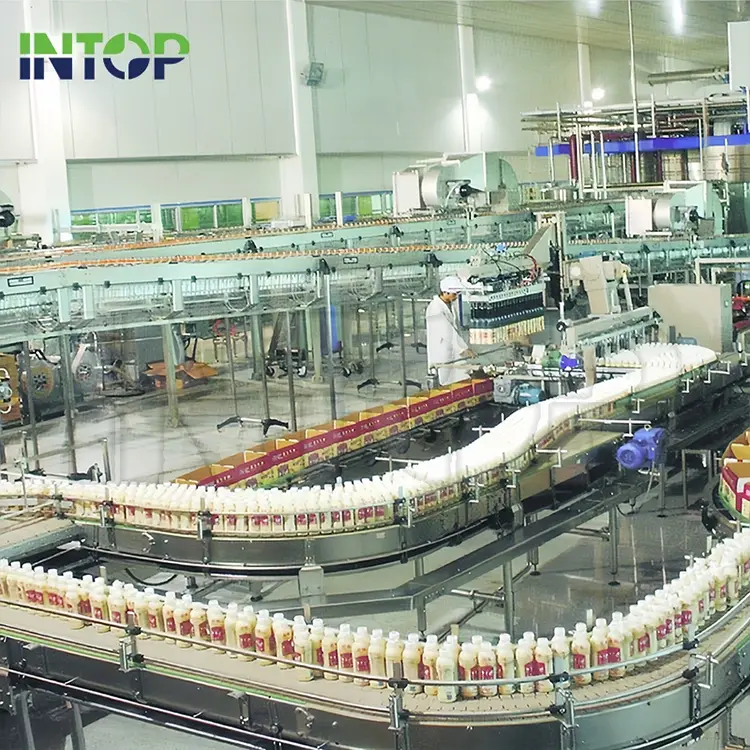
Incluyo HACCP, trazabilidad y diseño higiénico en el proyecto desde el primer día. Eso comienza con materiales y acabados que sean fáciles de limpiar y termina con datos que demuestran que así lo hicimos. En la práctica, confío en la limpieza instrumentada, la genealogía completa del lote desde la recepción hasta la caja y los elastómeros adaptados al calor y la química, no en la esperanza.
- Genealogía a nivel de lote para que las investigaciones se resuelvan en horas, no en semanas
- El saneamiento corre hacia dondesistema de limpieza cipRegistra la conductividad, la temperatura, el flujo y los tiempos de contacto.
- Dosificación de cultivo automatizada vinculada alsistema de producción de yogurpara proteger la textura y el sabor
- Lógica de desvío automático que defiende cada paquete cuando un parámetro se desvía
Diseñar “listo para auditoría por defecto” es más barato que discutir más tarde. Cuando los operadores pueden leer el informe de limpieza sin un traductor, usted tiene el nivel adecuado de instrumentación.
¿Qué opciones de automatización mueven el margen, no sólo la pantalla?
Me gusta la automatización que elimina el retrabajo y las transferencias. Eso significa un estricto control de recetas, disciplina de alarmas y pantallas de tendencias que tengan sentido para el turno de noche. Los gráficos sofisticados no pagan las cuentas si ocultan el problema real.
- Objetos de receta que bloquean el tiempo de retención, la temperatura y la presión de homogeneización por SKU
- Brix y densidad en línea en mezclas para queprocesamiento de bebidas lácteasmantiene la estabilidad bajo estrés térmico
- Los temporizadores de incubación y dosificación del cultivo están profundamente relacionados con elsistema de producción de yogur
- Verificación de limpieza vinculada a órdenes de mantenimiento para que el control de calidad y el mantenimiento digan una sola verdad
Con esas piezas en su lugar, la promesa deprocesamiento integrado de lácteosse vuelve visible en el libro mayor: menos quejas, planificadores más tranquilos y menos productos retenidos.
¿Dónde se esconden las pérdidas y cómo recuperamos el rendimiento?
Si los márgenes se sienten delgados, camino por los desagües y luego reviso los amortiguadores y el relleno. Las pérdidas se esconden en cada transferencia y en cada traspaso. Este sencillo manual pagó mis cuentas:
- Corte las piernas muertas y las mangueras de gran tamaño que atrapan las bases de crema y sabor.
- Optimice las descargas de los asientos de las válvulas y los volúmenes de agua de empuje dentro delsistema de limpieza cip
- Batir y mezclar volúmenes del tamaño correcto para que el relleno no se quede sin comida en la cola
- Desairear las mezclas de bebidas para proteger los cierres sensibles a la espuma y las reclamaciones de ESL
- Capacite a los operadores para pasar de la eliminación de alarmas a la resolución de alarmas con procedimientos operativos estándar nítidos.
En el caso de las bebidas, la separación suele deberse a la temperatura o al orden de adición. Vincular los puntos de ajuste de mezcla al mismo PLC que impulsa el tratamiento térmico mantieneprocesamiento de bebidas lácteashonesto desde el laboratorio hasta el palé. En el caso de la leche blanca, las pérdidas de crema a menudo provienen de elevaciones de las tuberías y secuencias de reinicio; arregla esos y tuequipo de procesamiento de lecheラインを正直に保つために、私は 3 つの習慣を修正しました。それは、バッファーのサイズをフィラーから後ろに向けること、スキッド全体のバルブとシールを標準化すること、人々が衛生状態の話を信頼できるように洗浄回路を見えるようにすることです。こうした習慣に加え、プロセスと QA を担当する 1 人の歴史担当者が、数か月ぶりに予測可能な週を生み出しました。
¿Cómo se ve una puesta en marcha sin problemas cuando el tiempo es escaso?
Lo programo hacia atrás desde la primera fecha de envío y defiendo las tiradas de limpieza, agua y producto como si fueran producción, porque lo son. Un socio pragmático comoEn la cimase gana la confianza aquí presentándose con repuestos, listas de verificación y la humildad de realizar ajustes en tiempo real.
- Pruebas en seco con comprobaciones de E/S y enclavamientos de bajo riesgo
- Pruebas de agua para equilibrar los flujos y confirmar las cargas de calor en las peores condiciones.
- Saneamiento validado donde elsistema de limpieza cipproduce informes legibles
- Pruebas de productos: primero leche blanca, luego yogur y luego bebidas, cada una con revisiones de datos
- Avance hacia la OEE planificada en pasos definidos con una lista de reparadores que realmente se cierra
La silenciosa métrica de éxito de cualquierprocesamiento integrado de lácteosEl proyecto es un cambio en el que la gente sabe lo que sucederá a continuación. Ése es el tipo de calma que se agrava mes tras mes.
Preguntas frecuentes
QAvance hacia la OEE planificada en pasos definidos con una lista de reparadores que realmente se cierra
ASí, cuando se planifican módulos compartidos y los buffers protegen el relleno. El tratamiento térmico y el llenado pueden dividirse según la reclamación, mientras que los servicios públicos y la limpieza siguen siendo comunes bajo una única capa de control.
Q¿Cómo elijo entre HTST, ESL yEsterilización UHTpara mi mercado
AComience con las promesas de vida útil y la distancia de distribución. HTST admite cadenas cortas con un posicionamiento nuevo; ESL amplía su alcance bajo la cadena de frío; UHT permite el envío y la exportación a temperatura ambiente a un mayor costo térmico.
Q¿Qué hace que unsistema de limpieza cipconfiable para operadores y auditores
ACircuitos instrumentados con conductividad, temperatura, flujo y tiempos de contacto registrados, además de informes que los operadores pueden leer sin un traductor para confirmar el saneamiento antes de comenzar cualquier llenado.
Q¿La automatización realmente ayudará a los márgenes o simplemente agregará pantallas?
ALos márgenes mejoran cuando las recetas bloquean los puntos de ajuste críticos, los analizadores en línea evitan el retrabajo y las alarmas son accionables. Ahí es dondeprocesamiento integrado de lácteosse gana el sustento.
Q¿Cómo evito que la fruta o el almíbar desestabilicen la textura del yogur?
AControlar la temperatura, el corte y el orden de adición; utilice desaireación y mezcla suave; y vincular la dosificación alsistema de producción de yogurpor lo que la variabilidad se mantiene baja.
Q¿De dónde provienen las mayores ganancias de rendimiento enprocesamiento de bebidas lácteas
ALa eliminación de la espuma y el aire, la reducción de los volúmenes de agua de empuje, la optimización de los sobrellenados de mezcla y la corrección de las pérdidas por reinicio cerca del llenador generan retornos enormes.
Q¿Qué estrategia de repuesto mantiene unLínea de producción de lácteosestable durante la temporada alta
AEstandarizar válvulas y sellos, almacenar juntas críticas para intercambiadores de calor y conservar un kit de servicio del homogeneizador; vincule los repuestos a los cronogramas de PM para que las piezas se muevan antes de que fallen.
Q¿Por qué traer?En la cimaen las primeras conversaciones sobre diseño
ALas aportaciones tempranas alinean los soportes de tuberías, los desagües, las rutas de acceso y los servicios públicos en torno a las necesidades reales de mantenimiento. Reduce las órdenes de cambio y las comisiones más rápido porque los planos ya coinciden con la habitación que tiene.
Conclusión
Si ha leído hasta aquí, ya conoce la diferencia entre comprar piezas y montar un negocio. Una ruta integrada mantiene la calidad de la leche, la consistencia del yogur y la estabilidad de las bebidas, al mismo tiempo que protege el turno de sorpresas. En mi experiencia, los equipos que tratan el diseño, los controles y la limpieza como una sola historia obtienen victorias silenciosas que se acumulan mes tras mes. Si desea un socio pragmático que hable sobre el tiempo de actividad y la confianza del operador, especialmente para opciones desde HTST hastaEsterilización UHT-por favorcontáctanoshoy para que podamos adaptar un plan a su sitio y plazos.
Listo para comparar alternativas para un moderno.Línea de producción de lácteosque equilibraprocesamiento integrado de lácteos¿Con SKU flexibles y saneamiento limpio y verificable? Ponga sobre la mesa sus formatos objetivo y cambios diarios y le compartiremos una hoja de ruta sólida que respete su presupuesto.contáctanosahora y comienza la conversación.
Noticias relacionadas
- Los avances en la tecnología del esterilizador tubular UHT respaldan el crecimiento del procesamiento aséptico de bebidas
- ¿Qué hace que una línea de producción de jugo de fresa sea eficiente, segura y esté lista para su escala comercial?
- Línea de producción de agua embotellada: 10 factores antes de invertir
- Cómo construir una línea de producción de jugo que maneje múltiples tipos de frutas
- Qué se necesita para escalar una línea de producción de bebidas energéticas para la demanda global
- ¿Cómo funciona un sistema de tratamiento de agua en una línea de producción de bebidas?
Déjame un mensaje